
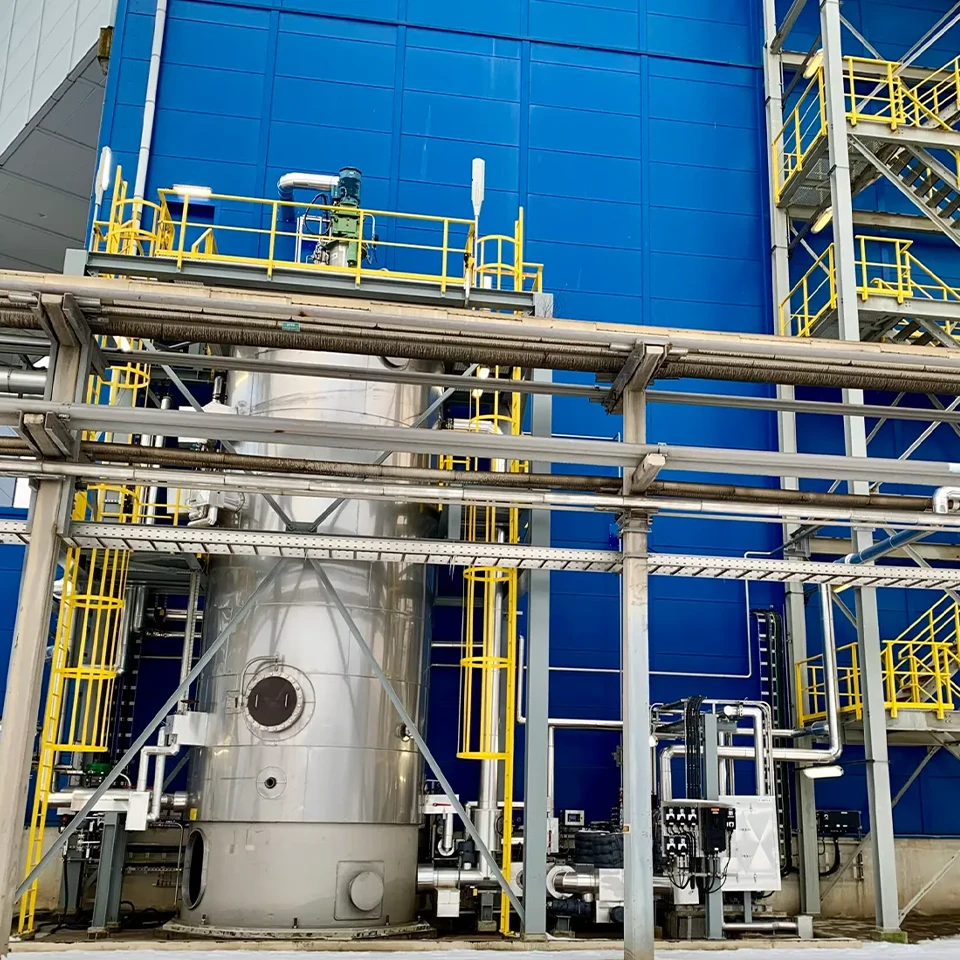
RVS wordt in de apparatenbouw gebruikt vanwege de combinatie van corrosiebestendigheid, sterkte en hygiënische eigenschappen. Het materiaal behoudt zijn integriteit bij contact met agressieve media, hoge temperaturen en druk, wat het bij uitstek geschikt maakt voor industriële apparaten in de chemische, petrochemische en voedingsindustrie. In dit artikel beantwoorden we de meest gestelde vragen over RVS in de apparatenbouw.
Welke eigenschappen maken RVS geschikt voor industriële apparaten?
RVS is geschikt voor industriële apparaten omdat het van nature bestand is tegen corrosie, hoge temperaturen en mechanische belasting. De aanwezigheid van chroom in de legering zorgt voor een passieve oxidatielaag die het materiaal beschermt tegen aantasting door chemicaliën, vocht en zuurstof. Dit maakt RVS betrouwbaar in omgevingen waar andere materialen snel degraderen.
Naast corrosiebestendigheid biedt RVS nog een aantal andere relevante eigenschappen voor de apparatenbouw:
- Hoge sterkte bij lage wanddikte: RVS heeft een gunstige sterkte-gewichtsverhouding, wat constructief voordeel oplevert.
- Temperatuurbestendigheid: Afhankelijk van de legering is RVS inzetbaar bij temperaturen van ver onder nul tot boven de 800 °C.
- Hygiënisch oppervlak: Het gladde, niet-poreuze oppervlak is eenvoudig te reinigen en voldoet aan strenge hygiënenormen.
- Lange levensduur: Goed verwerkt RVS gaat tientallen jaren mee zonder significante degradatie.
- Lage onderhoudsbehoefte: Doordat het materiaal zichzelf beschermt, zijn coatings of extra beschermlagen vaak niet nodig.
Deze combinatie van eigenschappen maakt RVS tot een praktische keuze voor drukvaten, warmtewisselaars, reactoren en leidingwerk in veeleisende industriële omgevingen.
Welke RVS-soorten worden gebruikt in de apparatenbouw?
In de apparatenbouw worden voornamelijk austenitische RVS-soorten gebruikt, met AISI 304 en AISI 316 als de meest gangbare kwaliteiten. AISI 316 bevat molybdeen, wat de weerstand tegen chloriden en zuren verhoogt. Voor bijzondere toepassingen worden ook duplexstaalsoorten of hogere legeringen ingezet.
Een overzicht van de meest gebruikte RVS-soorten in de apparatenbouw:
- AISI 304 (1.4301): Standaard austenitisch RVS, geschikt voor algemene toepassingen met beperkte blootstelling aan chloriden.
- AISI 316L (1.4404): Laag koolstofgehalte en molybdeen voor betere corrosiebestendigheid en lasbaarheid. Veelgebruikt in de chemische industrie.
- Duplex 2205 (1.4462): Combinatie van austenitische en ferritische structuur. Hogere sterkte en uitstekende weerstand tegen spanningscorrosie.
- Superduplex (bijv. 1.4410): Voor zeer agressieve media, zoals in offshore- of petrochemische toepassingen.
- AISI 321 en 347: Gestabiliseerde soorten voor toepassingen bij hoge temperaturen waarbij interkristallijne corrosie een risico vormt.
De keuze voor een specifieke RVS-soort hangt af van het medium, de bedrijfstemperatuur, de druk en de geldende normen. Een goede materiaalselectie aan het begin van een project voorkomt problemen in de operationele fase.
Wat is het verschil tussen RVS en koolstofstaal in de apparatenbouw?
Het belangrijkste verschil tussen RVS en koolstofstaal in de apparatenbouw is corrosiebestendigheid. Koolstofstaal roest bij contact met vocht en agressieve media, tenzij het wordt beschermd met coatings of bekleding. RVS beschermt zichzelf door de passieve chroomoxidelaag en heeft daardoor een langere levensduur in corrosieve omgevingen.
Naast corrosiebestendigheid zijn er meer relevante verschillen:
- Prijs: Koolstofstaal is aanzienlijk goedkoper in aanschaf. RVS heeft hogere materiaalkosten, maar lagere onderhoudskosten over de levensduur.
- Sterkte: Koolstofstaal heeft bij gelijke wanddikte doorgaans een hogere treksterkte, maar RVS presteert beter bij lage temperaturen.
- Bewerkbaarheid: Koolstofstaal is eenvoudiger te lassen en te bewerken. RVS vereist specifieke lastechnieken en meer vakmanschap.
- Toepassingsgebied: Koolstofstaal wordt veel gebruikt voor constructiedelen en leidingen met niet-corrosieve media. RVS is de voorkeurskeuze bij chemische media, hoge hygiëne-eisen of extreme temperaturen.
In de praktijk kiezen engineers voor koolstofstaal wanneer de omgeving het toelaat en de kosten een rol spelen. Zodra het medium agressief is of de regelgeving RVS voorschrijft, is de keuze snel gemaakt.
Hoe wordt RVS gelast in de apparatenbouw?
RVS wordt in de apparatenbouw gelast met technieken zoals TIG-lassen (GTAW), MIG-lassen (GMAW) en plasmaboglassen. TIG-lassen is de meest gebruikte methode voor hoogwaardige verbindingen, omdat het een nauwkeurige warmte-inbreng geeft en een schone las oplevert. Correct lassen van RVS vereist specifieke kennis en gecertificeerde lassers.
Bij het lassen van RVS zijn een aantal technische aandachtspunten belangrijk:
- Warmte-inbreng beperken: Te veel warmte veroorzaakt aanloopkleuren en kan de corrosiebestendigheid lokaal verminderen door chroomcarbidevorming.
- Beschermgas: Aan de wortelzijde van de las wordt inert gas (argon) gebruikt om oxidatie te voorkomen. Dit heet wortelbescherming of backing gas.
- Lastoevoegmateriaal: Het toevoegmateriaal moet overeenkomen met of beter zijn dan het basismateriaal om galvanische corrosie te voorkomen.
- Nabehandeling: Na het lassen wordt RVS vaak gebeitst of gepassiveerd om de passieve laag te herstellen en aanloopkleuren te verwijderen.
- Gecertificeerde lassers: Voor drukapparatuur zijn lassers verplicht gecertificeerd conform EN ISO 9606-1 of vergelijkbare normen.
De kwaliteit van de las bepaalt in grote mate de betrouwbaarheid van het eindproduct. Zeker bij drukvaten en apparaten die onder de PED vallen, is laskwaliteit geen onderhandelbaar punt.
Wanneer is RVS verplicht of aanbevolen door normen en regelgeving?
RVS is verplicht of sterk aanbevolen wanneer apparaten in contact komen met corrosieve media, wanneer hygiënenormen van toepassing zijn of wanneer de Pressure Equipment Directive (PED) specifieke materiaaleisen stelt. In de voedingsmiddelen- en farmaceutische industrie schrijven normen zoals EHEDG en FDA het gebruik van RVS voor.
Concrete situaties waarin RVS door regelgeving wordt voorgeschreven of aanbevolen:
- PED (2014/68/EU): De Europese richtlijn voor drukapparatuur stelt eisen aan materiaalkwaliteit, traceerbaarheid en laskwaliteit. RVS-soorten moeten voldoen aan geharmoniseerde normen zoals EN 10028.
- ATEX-omgevingen: In explosiegevaarlijke zones gelden aanvullende eisen waarbij materiaalkeuze bijdraagt aan de veiligheid.
- Voedingsmiddelen- en farmaceutische industrie: Normen als EHEDG, GMP en FDA schrijven austenitisch RVS voor vanwege hygiënische eigenschappen.
- Drinkwaterinstallaties: Europese drinkwaternormen stellen eisen aan materialen die in contact komen met drinkwater, waarbij RVS 316L gangbaar is.
- Petrochemische industrie: Processpecificaties van grote opdrachtgevers (zoals NORSOK of Shell DEP) schrijven specifieke RVS-legeringen voor op basis van het medium en de bedrijfsomstandigheden.
Het is verstandig om bij de materiaalselectie altijd de geldende normen en klantspecificaties te raadplegen. Afwijkingen kunnen leiden tot afkeur tijdens inspectie of problemen bij certificering.
Wat zijn de kosten van RVS ten opzichte van andere materialen in de apparatenbouw?
RVS is duurder dan koolstofstaal in aanschaf, maar goedkoper over de totale levensduur wanneer je rekening houdt met onderhoud, corrosiebescherming en vervanging. De materiaalkosten van RVS liggen ruwweg drie tot vijf keer hoger dan die van koolstofstaal, afhankelijk van de legering en de marktprijzen van nikkel en molybdeen.
Bij de kostenvergelijking zijn meerdere factoren relevant:
- Materiaalprijs: RVS 304 is goedkoper dan RVS 316L, dat weer goedkoper is dan duplex of superduplex. De prijs fluctueert met de nikkelmarkt.
- Bewerkingskosten: RVS vraagt meer bewerkingstijd en gespecialiseerde gereedschappen, wat de fabricagekosten verhoogt.
- Wegvallen van beschermlagen: Bij koolstofstaal zijn coating, bekleding of kathodische bescherming nodig. Die kosten vervallen bij RVS.
- Onderhoudskosten: RVS heeft nauwelijks onderhoud nodig. Koolstofstaal vereist periodieke inspectie en herstel van beschermlagen.
- Levensduur: Een RVS-apparaat gaat bij correct gebruik tientallen jaren mee. De totale eigendomskosten (Total Cost of Ownership) zijn daardoor vaak lager dan bij koolstofstaal.
Voor toepassingen waarbij corrosie een reëel risico is, wegen de hogere initiële kosten van RVS doorgaans ruimschoots op tegen de lagere operationele kosten en de vermeden stilstand door corrosieschade.
Hoe wij helpen met RVS in de apparatenbouw
Via onze dochteronderneming MCL Apparatenbouw vervaardigen wij static equipment in diverse RVS-kwaliteiten, van standaard AISI 316L tot duplex en superduplexlegeringen. We werken conform klantspecificatie en levertijd, met of zonder keur, en begeleiden je van engineering tot en met on-site inbouw. Zo hoef je als inkoper niet te jongleren met meerdere partijen.
Wat wij concreet bieden:
- Fabricage van drukvaten, warmtewisselaars en reactoren in RVS conform PED en klantspecificaties
- Gecertificeerde lassers en volledige traceerbaarheid van materialen
- Snelle reparatieservice bij storingen aan bestaande RVS-apparatuur
- Meedenken in de engineeringfase over materiaalkeuze en constructieve oplossingen
- Uitstekende bereikbaarheid vanuit de Benelux dankzij onze locatie in Elsloo, direct naast de A2
Wil je weten wat wij voor jouw project kunnen betekenen? Neem contact met ons op en we bespreken samen de mogelijkheden.